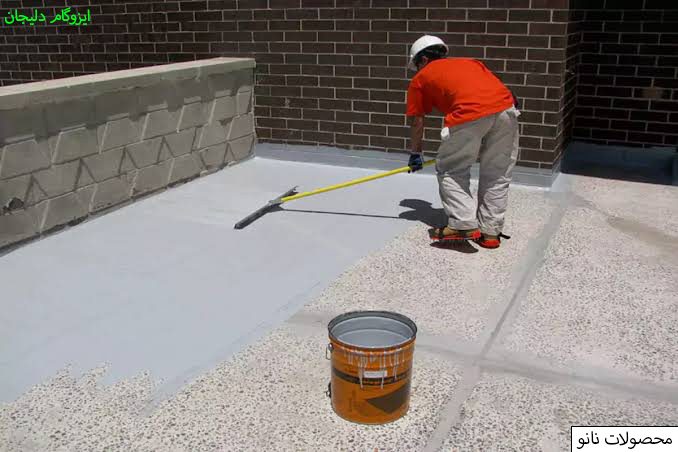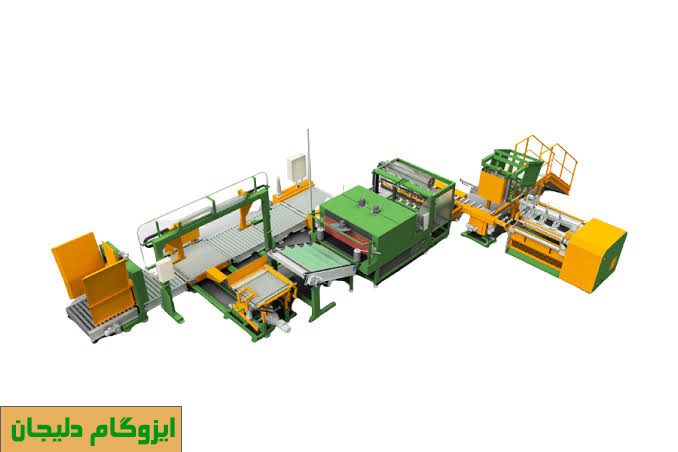
فرآیند خط تولید ایزوگام مجموعهای از عملیات پیوسته و کنترلشده است که طی آن مواد اولیهای مانند قیر، پلیمرهای اصلاحکننده و الیاف تقویتکننده به یک عایق رطوبتی چندلایه تبدیل میشوند. در این فرآیند، مواد اولیه پس از آمادهسازی و ترکیب، وارد بخش آغشتهسازی و پوششدهی شده و سپس با عبور از تجهیزات تنظیم ضخامت، خنککاری، برش و بستهبندی، به محصول نهایی تبدیل میشوند.
کیفیت ایزوگام فقط به نوع قیر یا ضخامت محصول وابسته نیست؛ بلکه عملکرد صحیح تمام بخشهای خط تولید، نسبت ترکیب مواد، یکنواختی پوشش، کیفیت لایههای تقویتکننده و دقت سیستم کنترل کیفیت نیز اهمیت زیادی دارد. آشنایی با مراحل کار خط تولید ایزوگام به درک بهتر تفاوت محصولات، عوامل مؤثر بر کیفیت و استانداردهای تولید کمک میکند.
خط تولید ایزوگام چیست و چگونه کار میکند؟
خط تولید ایزوگام مجموعهای از دستگاهها و تجهیزات صنعتی است که برای تبدیل مواد اولیه به رولهای عایق رطوبتی طراحی شده است. این خط معمولاً بهصورت پیوسته فعالیت میکند؛ به این معنا که لایههای تقویتکننده و مواد قیری از یک سمت وارد سیستم شده و پس از طی مراحل مختلف، به شکل رولهای آماده عرضه از بخش انتهایی خارج میشوند.
در یک خط تولید متداول، ابتدا قیر در مخازن مخصوص گرم و آماده میشود. سپس مواد پلیمری و افزودنیهای مورد نیاز به آن اضافه میشوند تا ترکیب قیری با ویژگیهای مورد نظر به دست آید. در مرحله بعد، لایههای تقویتکننده از ترکیب عبور کرده و با قیر آغشته میشوند. پس از تنظیم ضخامت و اعمال پوشش سطحی، محصول خنک شده، برش میخورد و به شکل رول بستهبندی میشود.
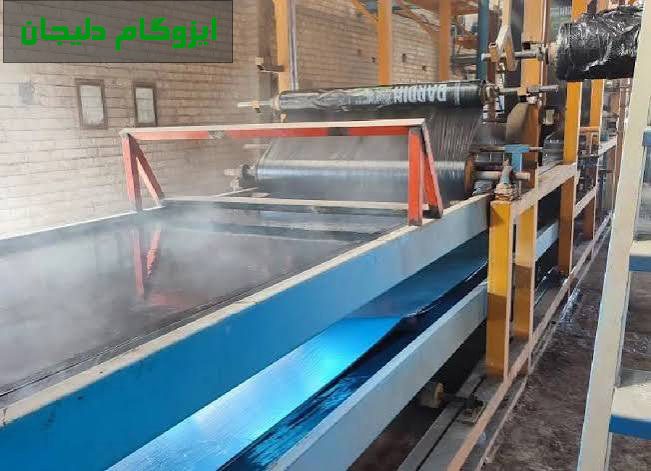
اجزای اصلی یک خط تولید ایزوگام
- مخازن ذخیره و گرمکن قیر
- سیستم انتقال و پمپاژ مواد اولیه
- مخازن اختلاط قیر و پلیمر
- دستگاه تغذیه و هدایت الیاف تقویتکننده
- واحد آغشتهسازی و پوششدهی
- غلتکها و تجهیزات تنظیم ضخامت
- سیستم پاشش یا نصب پوشش سطحی
- واحد خنککننده
- دستگاه برش و رولکن
- تجهیزات کنترل کیفیت و بستهبندی
مراحل فرآیند خط تولید ایزوگام
ترتیب مراحل در کارخانههای مختلف ممکن است با توجه به ظرفیت تولید، نوع محصول و فناوری دستگاهها تفاوت داشته باشد؛ اما در خطوط متداول، تولید ایزوگام از آمادهسازی مواد اولیه آغاز شده و با کنترل کیفیت و بستهبندی رولها به پایان میرسد.
۱. آمادهسازی و انتقال مواد اولیه
در نخستین مرحله، مواد اولیه مورد نیاز برای تولید ایزوگام آماده میشوند. مهمترین ماده مصرفی در این بخش قیر است که باید از نظر مشخصات فنی و سازگاری با فرمولاسیون تولید بررسی شود. علاوه بر قیر، مواد پلیمری، افزودنیها و الیاف تقویتکننده نیز برای ورود به خط آمادهسازی میشوند.
قیر معمولاً در مخازن مخصوص نگهداری میشود تا در شرایط حرارتی کنترلشده به حالت مناسب برای انتقال و اختلاط برسد. مواد اولیه باید بهگونهای آماده شوند که در مراحل بعدی، ترکیب یکنواخت و قابلکنترلی ایجاد کنند.
۲. گرمکردن و آمادهسازی قیر
قیر برای ترکیب با سایر مواد و انجام عملیات پوششدهی باید به دمای مناسب برسد. به همین دلیل، مخازن مجهز به سیستم گرمایش در ابتدای خط تولید قرار میگیرند. در این بخش، دما باید متناسب با نوع قیر و فرمولاسیون محصول تنظیم شود.
گرمکردن بیش از حد یا کنترلنشده میتواند باعث تغییر خواص قیر و کاهش کیفیت محصول نهایی شود. بنابراین، کنترل دما، زمان حرارتدهی و جلوگیری از آلودگی مواد اهمیت زیادی دارد.
۳. اختلاط قیر با مواد پلیمری و افزودنیها
پس از آمادهسازی قیر، مواد اصلاحکننده و افزودنیهای مورد نیاز به آن اضافه میشوند. در بسیاری از ایزوگامهای پلیمری، از پلیمرهایی مانند APP یا SBS برای اصلاح خواص قیر استفاده میشود. هدف از این ترکیب، بهبود ویژگیهایی مانند انعطافپذیری، پایداری حرارتی و رفتار محصول در شرایط محیطی مختلف است.
مواد در مخازن اختلاط و با استفاده از همزنهای صنعتی ترکیب میشوند. سرعت همزدن، دما، مدت زمان اختلاط و نسبت مواد باید بر اساس فرمولاسیون تولید تنظیم شوند. ترکیب نهایی باید از یکنواختی مناسبی برخوردار باشد تا هنگام آغشتهسازی، پوشش یکدست روی لایه تقویتکننده ایجاد شود.
نکته مهم این است که قیر اصلاحشده پلیمری با قیر دمیده یکسان نیست. این دو ماده از نظر روش تولید و ویژگیهای فنی تفاوت دارند و انتخاب آنها به نوع محصول و مشخصات مورد انتظار بستگی دارد.
۴. آمادهسازی لایههای تقویتکننده
در این مرحله، لایههای تقویتکننده وارد خط تولید میشوند. این لایهها نقش مهمی در استحکام مکانیکی، پایداری ابعادی و مقاومت محصول در برابر کشش و تغییر شکل دارند. دو ماده متداول در ساختار ایزوگام عبارتاند از:
- تیشوی فایبرگلاس: لایهای از الیاف شیشه که به پایداری ابعادی و مقاومت محصول کمک میکند.
- پلیاستر: لایهای الیافی که در بسیاری از محصولات برای افزایش مقاومت کششی و انعطافپذیری استفاده میشود.
این لایهها از رولهای مخصوص باز شده و با کمک تجهیزات هدایتکننده به سمت بخش آغشتهسازی منتقل میشوند. کشش و سرعت حرکت آنها باید کنترل شود تا از چروکشدن، پارگی یا انحراف مسیر جلوگیری شود.
۵. آغشتهسازی لایهها با ترکیب قیری
یکی از مهمترین بخشهای فرآیند خط تولید ایزوگام، مرحله آغشتهسازی است. در این بخش، لایههای تقویتکننده از میان ترکیب قیری عبور میکنند تا مواد قیری بهصورت مناسب در ساختار الیاف نفوذ کنند.
میزان آغشتهسازی باید متناسب با نوع محصول و ضخامت مورد نظر باشد. اگر نفوذ قیر کافی نباشد، ممکن است ساختار داخلی محصول یکپارچگی مناسبی نداشته باشد. از طرف دیگر، توزیع نامتعادل مواد نیز میتواند باعث ایجاد نقاط ضعیف در سطح یا ضخامت ایزوگام شود.
۶. پوششدهی و تشکیل لایه نهایی
پس از آغشتهسازی، ترکیب قیری روی لایههای تقویتکننده توزیع میشود تا ساختار اصلی ورق عایق شکل بگیرد. در این مرحله، تجهیزات پوششدهی و غلتکها به ایجاد ضخامت یکنواخت کمک میکنند.
در صورت استفاده از ساختار چندلایه، نحوه قرارگیری لایهها و میزان پوشش قیری باید مطابق مشخصات فنی محصول تنظیم شود. یکنواختی پوشش در این مرحله اهمیت زیادی دارد؛ زیرا هرگونه نوسان میتواند بر عملکرد نهایی عایق تأثیر بگذارد.
۷. تنظیم ضخامت و وزن محصول
پس از شکلگیری لایه اصلی، محصول از میان غلتکها و تجهیزات تنظیم ضخامت عبور میکند. فاصله غلتکها و سرعت حرکت نوار در این بخش کنترل میشود تا ضخامت و وزن واحد سطح محصول در محدوده تعیینشده قرار گیرد.
ضخامت ایزوگام باید مطابق مشخصات فنی محصول باشد. ضخامت بیشتر بهتنهایی نشانه کیفیت بالاتر نیست؛ زیرا نوع مواد اولیه، کیفیت لایههای تقویتکننده، یکنواختی ساختار و نتایج آزمونهای عملکردی نیز در ارزیابی محصول اهمیت دارند.
۸. اعمال پوشش سطحی ایزوگام
در این مرحله، پوشش سطحی متناسب با نوع محصول روی ایزوگام قرار میگیرد. نوع پوشش میتواند بر کاربرد، نحوه نصب و میزان محافظت سطحی محصول تأثیر بگذارد.
پوششهای متداول عبارتاند از:
- فیلم پلیاتیلن: برای ایجاد سطح مناسب و جلوگیری از چسبندگی رولها در محصولات طراحیشده با این نوع پوشش.
- فویل آلومینیومی: برای محصولات فویلدار که به بازتاب بخشی از تابش خورشید و محافظت سطحی نیاز دارند.
- دانههای معدنی: برای ایجاد سطح محافظ در برخی محصولات مخصوص استفاده در معرض شرایط جوی.
انتخاب پوشش سطحی به نوع ایزوگام و کاربرد مورد نظر آن بستگی دارد. در محصولات مختلف، ممکن است یک یا دو سمت ورق با پوششهای متفاوتی تولید شوند.
۹. خنکسازی ایزوگام
پس از شکلگیری و پوششدهی، ایزوگام باید بهصورت کنترلشده خنک شود تا ساختار آن تثبیت شده و برای مراحل بعدی آماده شود. در این بخش، محصول از مسیر خنککننده و مجموعهای از غلتکها عبور میکند.
سرعت خنکسازی باید با سرعت خط تولید و ویژگیهای ترکیب قیری هماهنگ باشد. خنکسازی نامناسب میتواند بر کیفیت سطح، پایداری ابعادی و سهولت رولشدن محصول تأثیر بگذارد.
۱۰. برش، رولکردن و بستهبندی
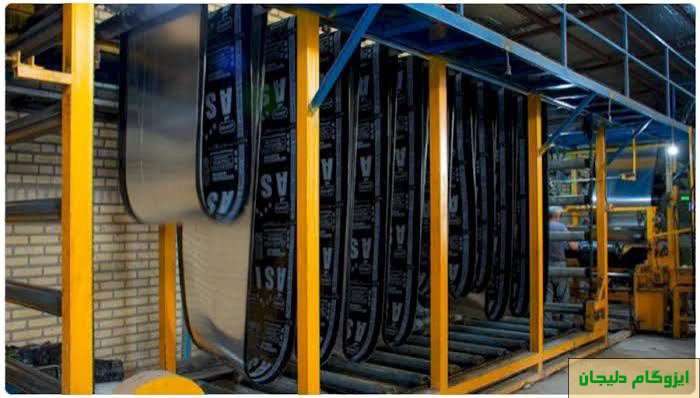
پس از خنکشدن، ورق ایزوگام به دستگاه برش و رولکن منتقل میشود. در این بخش، محصول با عرض و طول تعیینشده برش خورده و به شکل رولهای استاندارد جمعآوری میشود.
در ادامه، رولها بستهبندی شده و مشخصات محصول مانند نوع ایزوگام، ابعاد، وزن و اطلاعات تولید روی آنها درج میشود. بستهبندی مناسب از آسیبدیدن محصول هنگام جابهجایی و نگهداری جلوگیری میکند.
۱۱. کنترل کیفیت محصول نهایی
آخرین مرحله در خط تولید ایزوگام، بررسی کیفیت محصول است. نمونههایی از رولهای تولیدشده مورد آزمایش قرار میگیرند تا مشخص شود محصول با مشخصات فنی تعریفشده مطابقت دارد یا خیر.
برخی از مهمترین شاخصهای کنترل کیفیت عبارتاند از:
- ضخامت و وزن واحد سطح
- مقاومت کششی و ازدیاد طول
- انعطافپذیری در دمای پایین
- پایداری در برابر دمای بالا
- میزان نفوذناپذیری در برابر آب
- یکپارچگی و چسبندگی لایهها
- کیفیت سطح و یکنواختی پوشش
آزمونهای مورد استفاده باید با استاندارد و مشخصات فنی محصول هماهنگ باشند. تنها با بررسی مجموعهای از این شاخصها میتوان درباره کیفیت عملکردی ایزوگام قضاوت کرد.
دستگاههای مورد استفاده در خط تولید ایزوگام
عملکرد صحیح خط تولید به هماهنگی میان تجهیزات مختلف وابسته است. هر دستگاه وظیفه مشخصی در آمادهسازی مواد، شکلدهی محصول یا کنترل کیفیت بر عهده دارد.
| نام دستگاه | وظیفه در خط تولید |
|---|---|
| مخزن ذخیره قیر | نگهداری قیر و آمادهسازی آن برای ورود به فرآیند |
| سیستم گرمکن | تنظیم دمای قیر و ترکیبات مورد استفاده |
| مخزن میکسر | اختلاط قیر، پلیمرها و افزودنیها |
| پمپ انتقال مواد | انتقال ترکیب قیری بین بخشهای مختلف خط |
| دستگاه تغذیه الیاف | بازکردن و هدایت لایههای تقویتکننده |
| واحد آغشتهسازی | آغشتهکردن الیاف با ترکیب قیری |
| غلتک تنظیم ضخامت | کنترل ضخامت و یکنواختی محصول |
| دستگاه پوشش سطحی | اعمال فیلم، فویل یا پوشش معدنی |
| سیستم خنککننده | کاهش دمای محصول و تثبیت ساختار آن |
| دستگاه رولکن و برش | تعیین ابعاد و تبدیل ورق به رول |
| تجهیزات آزمایشگاهی | بررسی ویژگیهای فنی و کیفیت محصول |
انواع خط تولید ایزوگام از نظر نوع محصول
خطوط تولید ایزوگام میتوانند بر اساس نوع ماده اولیه، ساختار محصول و پوشش سطحی برای تولید محصولات متفاوت تنظیم شوند. به همین دلیل، همه کارخانهها الزاماً از یک فرمولاسیون یا آرایش تجهیزات استفاده نمیکنند.
خط تولید ایزوگام پلیمری
در این نوع خط تولید، از قیر اصلاحشده با پلیمرهایی مانند APP یا SBS استفاده میشود. نوع پلیمر و نسبت ترکیب آن با قیر بر ویژگیهای نهایی محصول تأثیر میگذارد. ایزوگامهای پلیمری با توجه به فرمولاسیون و کیفیت مواد اولیه میتوانند عملکرد مناسبی در برابر تغییرات دمایی و شرایط محیطی داشته باشند.
خط تولید ایزوگام دمیده
در تولید ایزوگام دمیده، از قیر دمیده بهعنوان ماده اصلی استفاده میشود. این نوع قیر از طریق فرآیند دمیدن هوا در قیر و ایجاد تغییر در ویژگیهای آن تولید میشود. خواص قیر دمیده با قیر اصلاحشده پلیمری متفاوت است و انتخاب آن باید بر اساس مشخصات محصول و کاربرد مورد نظر انجام شود.
خط تولید ایزوگام فویلدار
در این خط، پوشش فویل آلومینیومی در مرحله پوششدهی روی سطح محصول قرار میگیرد. فویل میتواند بخشی از تابش خورشید را بازتاب دهد و از سطح عایق محافظت کند. کیفیت اتصال فویل به لایه زیرین و یکنواختی آن در عملکرد محصول اهمیت دارد.
خط تولید ایزوگام بدون فویل
در این نوع محصول از پوشش فویل آلومینیومی استفاده نمیشود و سطح ایزوگام با توجه به کاربرد آن میتواند دارای فیلم پلیاتیلن یا پوششهای دیگر باشد. انتخاب این نوع محصول به محل اجرا و مشخصات فنی مورد نیاز بستگی دارد.
خط تولید ایزوگام تکلایه و دولایه
تفاوت این محصولات به ساختار لایههای تقویتکننده آنها مربوط میشود. در ایزوگامهای دولایه معمولاً ترکیبی از لایههای تقویتکننده برای دستیابی به ویژگیهای مکانیکی مورد نظر استفاده میشود. نوع الیاف و آرایش آنها باید با مشخصات محصول نهایی هماهنگ باشد.
عوامل مؤثر بر کیفیت خط تولید ایزوگام
کیفیت محصول نهایی تنها به تجهیزات کارخانه وابسته نیست؛ بلکه فرمولاسیون، شرایط فرآیند و نحوه نگهداری دستگاهها نیز نقش مهمی دارند. مهمترین عوامل مؤثر عبارتاند از:
- کیفیت قیر: ویژگیهای قیر پایه بر عملکرد ترکیب نهایی تأثیر میگذارد.
- نوع و میزان پلیمر: انتخاب پلیمر مناسب باید با کاربرد محصول و فرمولاسیون هماهنگ باشد.
- کیفیت الیاف تقویتکننده: تیشوی شیشهای و پلیاستر باید از نظر مشخصات فنی و یکنواختی بررسی شوند.
- کنترل دما: دمای نامناسب در مراحل گرمکردن، اختلاط و پوششدهی میتواند کیفیت محصول را کاهش دهد.
- یکنواختی پوشش: توزیع نامتعادل قیر ممکن است باعث ایجاد نقاط ضعیف در محصول شود.
- تنظیم سرعت خط: سرعت حرکت نوار باید با ظرفیت تجهیزات و شرایط فرآیند هماهنگ باشد.
- نگهداری تجهیزات: سرویس منظم پمپها، همزنها، غلتکها و سیستمهای حرارتی از اختلال در تولید جلوگیری میکند.
- آزمایشهای کنترل کیفیت: بررسی منظم مواد اولیه و محصول نهایی به شناسایی زودهنگام مشکلات کمک میکند.
ظرفیت تولید خط تولید ایزوگام به چه عواملی بستگی دارد؟
ظرفیت تولید یک خط ایزوگام با توجه به طراحی تجهیزات و شرایط بهرهبرداری تعیین میشود. نمیتوان برای تمام کارخانهها یک میزان تولید ثابت در نظر گرفت؛ زیرا سرعت خط، عرض نوار، ضخامت محصول، زمان توقف دستگاهها و نوع فرمولاسیون بر خروجی نهایی اثر میگذارند.
مهمترین عوامل تعیینکننده ظرفیت عبارتاند از:
- سرعت حرکت نوار تولید
- عرض مفید دستگاه پوششدهی
- ضخامت و وزن واحد سطح محصول
- توان سیستم گرمایش و اختلاط
- ظرفیت واحد خنککننده
- سرعت دستگاه برش و رولکن
- میزان توقفهای فنی و زمان تعمیرات
- تعداد شیفتهای کاری و ساعات فعالیت کارخانه
برای افزایش ظرفیت واقعی تولید، باید تمام بخشهای خط بهصورت هماهنگ ارتقا پیدا کنند. افزایش سرعت یک دستگاه بدون توجه به ظرفیت سایر تجهیزات ممکن است باعث ایجاد گلوگاه در فرآیند و کاهش کیفیت محصول شود.
ایمنی در راهاندازی و بهرهبرداری از خط تولید ایزوگام
خط تولید ایزوگام با قیر داغ، تجهیزات حرارتی، قطعات متحرک و ماشینآلات صنعتی سروکار دارد؛ بنابراین رعایت اصول ایمنی برای کارکنان و تجهیزات ضروری است.
- مخازن قیر و سیستمهای حرارتی باید به تجهیزات کنترلی و حفاظتی مناسب مجهز باشند.
- دمای مواد باید بهصورت پیوسته پایش شود.
- کارکنان باید از تجهیزات حفاظت فردی متناسب با محیط کار استفاده کنند.
- تهویه مناسب برای کنترل بخارات و آلایندههای احتمالی ضروری است.
- قسمتهای متحرک دستگاهها باید دارای حفاظ ایمنی باشند.
- سیستم برق، مشعلها و تجهیزات گرمایشی باید بهصورت دورهای بررسی شوند.
- دستورالعمل توقف اضطراری و مقابله با آتشسوزی باید در دسترس کارکنان باشد.
- تعمیرات و سرویس دستگاهها باید پس از ایمنسازی و قطع انرژیهای خطرناک انجام شود.
تفاوت خط تولید ایزوگام صنعتی و کارگاههای کوچک
خطوط تولید صنعتی معمولاً از تجهیزات پیوسته، سیستمهای کنترل دقیقتر و ظرفیت بالاتری برخوردارند. در مقابل، کارگاههای کوچک ممکن است از دستگاههای سادهتر یا تجهیزات با سطح اتوماسیون پایینتر استفاده کنند. تفاوت این دو فقط در حجم تولید نیست؛ بلکه میزان یکنواختی محصول، قابلیت کنترل فرآیند و امکان پایش کیفیت نیز اهمیت دارد.
| معیار مقایسه | خط تولید صنعتی | خط تولید کوچک |
|---|---|---|
| ظرفیت تولید | معمولاً بالاتر | معمولاً محدودتر |
| سطح اتوماسیون | قابلیت کنترل و پایش بیشتر | وابسته به طراحی و تجهیزات |
| کنترل ضخامت | امکان تنظیم دقیقتر در خطوط مجهز | وابسته به دقت دستگاهها |
| سرمایهگذاری اولیه | بیشتر | معمولاً کمتر |
| نیاز به تعمیر و نگهداری | برنامهریزی فنی گستردهتر | متناسب با ظرفیت تجهیزات |
| کنترل کیفیت | امکان استفاده از تجهیزات آزمایشگاهی کاملتر | وابسته به امکانات آزمایشگاهی |
هزینه راهاندازی خط تولید ایزوگام به چه عواملی بستگی دارد؟
هزینه راهاندازی خط تولید ایزوگام به عوامل مختلفی وابسته است و نمیتوان بدون بررسی مشخصات فنی، ظرفیت مورد نظر و تجهیزات مورد نیاز، قیمت دقیقی اعلام کرد. برخی از مهمترین عوامل تعیینکننده هزینه عبارتاند از:
- ظرفیت اسمی و واقعی خط تولید
- سطح اتوماسیون و فناوری دستگاهها
- نو یا کارکرده بودن تجهیزات
- نوع سیستم گرمایش و مصرف انرژی
- تعداد و ظرفیت مخازن ذخیره و اختلاط
- امکانات خنککاری و بستهبندی
- تجهیزات آزمایشگاهی و کنترل کیفیت
- هزینه نصب، راهاندازی و آموزش نیروی انسانی
- هزینه آمادهسازی سالن، تأسیسات و زیرساخت کارخانه
هنگام انتخاب خط تولید، توجه به قیمت خرید دستگاهها بهتنهایی کافی نیست. مصرف انرژی، هزینه تعمیرات، دسترسی به قطعات یدکی، خدمات پس از فروش و توانایی تولید محصولات متنوع نیز باید بررسی شوند.
سؤالات متداول درباره فرآیند خط تولید ایزوگام
خط تولید ایزوگام از چه بخشهایی تشکیل شده است؟
یک خط تولید متداول شامل مخازن ذخیره و گرمکن قیر، میکسر، سیستم انتقال مواد، دستگاه تغذیه الیاف، واحد آغشتهسازی، غلتکهای تنظیم ضخامت، تجهیزات پوششدهی، سیستم خنککننده، دستگاه برش و رولکن و تجهیزات کنترل کیفیت است.
مهمترین مرحله در فرآیند خط تولید ایزوگام کدام است؟
هیچ مرحلهای بهتنهایی تعیینکننده کیفیت نیست؛ اما اختلاط مواد اولیه، آغشتهسازی لایههای تقویتکننده و تنظیم ضخامت از بخشهای بسیار حساس خط تولید محسوب میشوند. اختلال در هرکدام از این مراحل میتواند بر کیفیت محصول نهایی اثر بگذارد.
در خط تولید ایزوگام از چه موادی استفاده میشود؟
مواد اصلی شامل قیر، پلیمرهای اصلاحکننده مانند APP یا SBS در محصولات پلیمری، افزودنیهای مورد نیاز، لایههای پلیاستر و تیشوی فایبرگلاس و پوششهای سطحی مانند فیلم پلیاتیلن، فویل آلومینیومی یا دانههای معدنی هستند.
آیا تمام کارخانههای ایزوگام از دستگاههای یکسان استفاده میکنند؟
خیر. نوع دستگاهها و آرایش خط تولید با توجه به ظرفیت کارخانه، فناوری مورد استفاده، نوع محصول و میزان اتوماسیون متفاوت است. با این حال، بیشتر خطوط تولید متداول بخشهایی برای آمادهسازی قیر، اختلاط، آغشتهسازی، پوششدهی، خنککاری و بستهبندی دارند.
کیفیت ایزوگام در کارخانه چگونه بررسی میشود؟
کیفیت محصول با بررسی شاخصهایی مانند ضخامت، وزن واحد سطح، مقاومت کششی، ازدیاد طول، انعطافپذیری در سرما، پایداری حرارتی، نفوذناپذیری و یکپارچگی لایهها ارزیابی میشود. روش آزمون باید متناسب با استاندارد و مشخصات فنی محصول انتخاب شود.
آیا افزایش سرعت خط تولید باعث افزایش کیفیت ایزوگام میشود؟
خیر. افزایش سرعت فقط میتواند ظرفیت تولید را بالا ببرد، مشروط بر اینکه سایر تجهیزات نیز با آن هماهنگ باشند. اگر سرعت خط از توان بخشهای اختلاط، آغشتهسازی، خنککاری یا رولکردن بیشتر شود، احتمال افت کیفیت و ایجاد ناهماهنگی در محصول وجود دارد.
تفاوت خط تولید ایزوگام پلیمری و دمیده چیست؟
تفاوت اصلی به نوع قیر مورد استفاده و فرمولاسیون مواد اولیه مربوط میشود. در ایزوگام پلیمری از قیر اصلاحشده با پلیمرهایی مانند APP یا SBS استفاده میشود؛ اما در نوع دمیده، قیر از طریق فرآیند دمیدن هوا اصلاح شده است. این دو نوع قیر از نظر ویژگیهای فنی و عملکرد یکسان نیستند.
جمعبندی
فرآیند خط تولید ایزوگام از مجموعهای از مراحل پیوسته تشکیل شده است که از آمادهسازی قیر و مواد اولیه آغاز میشود و با اختلاط، آمادهسازی الیاف، آغشتهسازی، پوششدهی، تنظیم ضخامت، خنکسازی، برش و بستهبندی ادامه پیدا میکند. در پایان نیز محصول باید از نظر ویژگیهای فنی و عملکردی مورد آزمایش قرار گیرد.
هماهنگی میان تجهیزات، انتخاب مواد اولیه مناسب، کنترل دقیق شرایط فرآیند و انجام آزمایشهای منظم، نقش مهمی در تولید ایزوگام باکیفیت دارند. بنابراین، برای ارزیابی یک کارخانه یا انتخاب خط تولید مناسب، باید علاوه بر ظرفیت دستگاهها، به کیفیت محصول خروجی، امکانات کنترل کیفیت، مصرف انرژی و قابلیت اطمینان تجهیزات نیز توجه کرد.